Inspeccione en la fábrica, no en el puerto.Una vez que el contenedor se cargue, su único apalancamiento es una reclamación.
1. congelar la muestra de preproducción Aprobar una muestra firmada y datada antes de que comience la producción en masa. fotografiarla, sellarla y apegarla al PO. Cualquier disputa posterior se resuelve contra esa muestra, no contra la memoria.
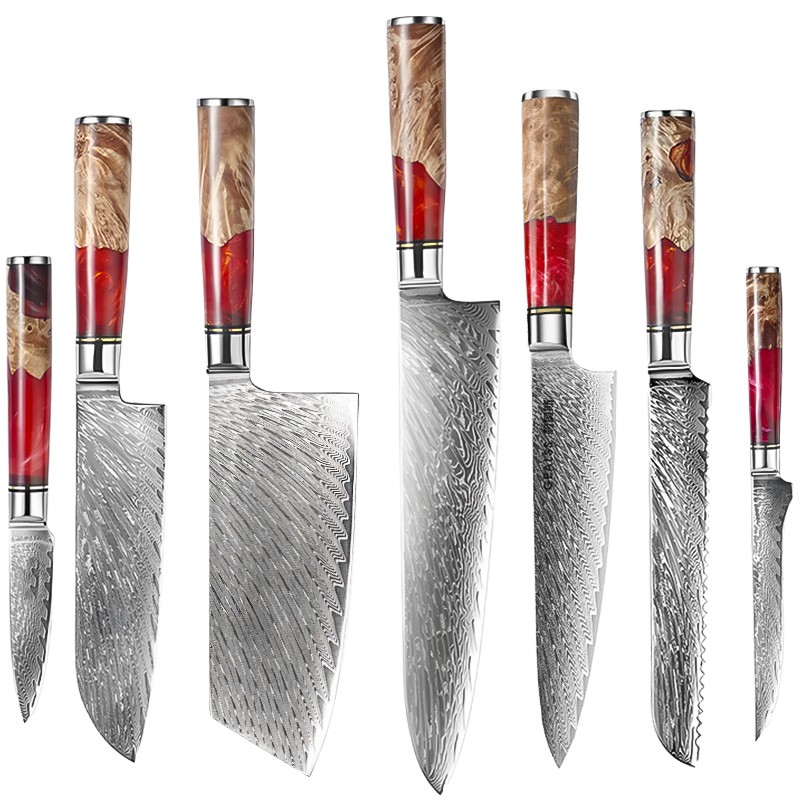
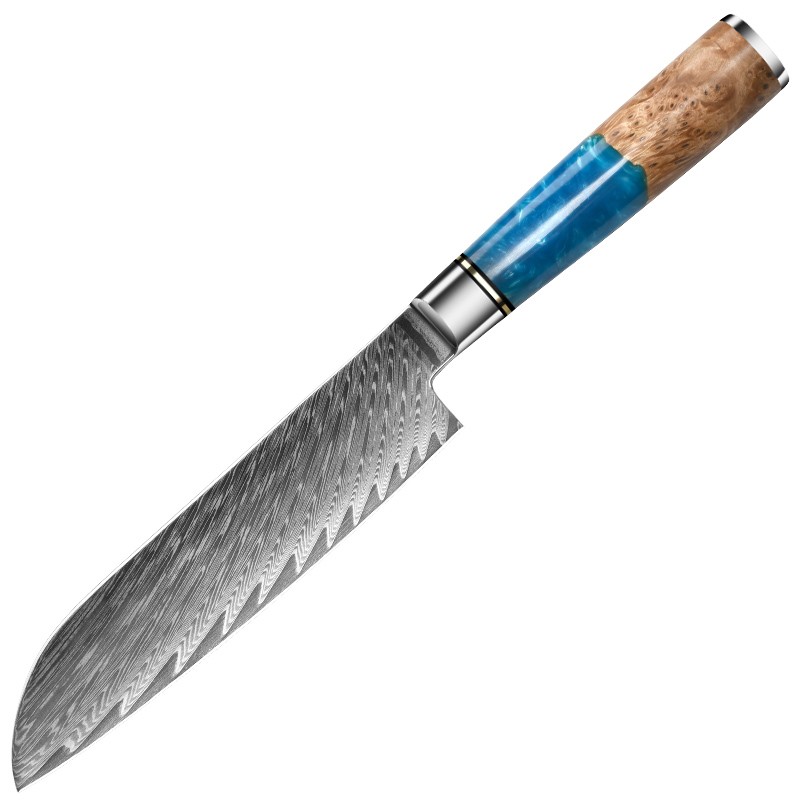
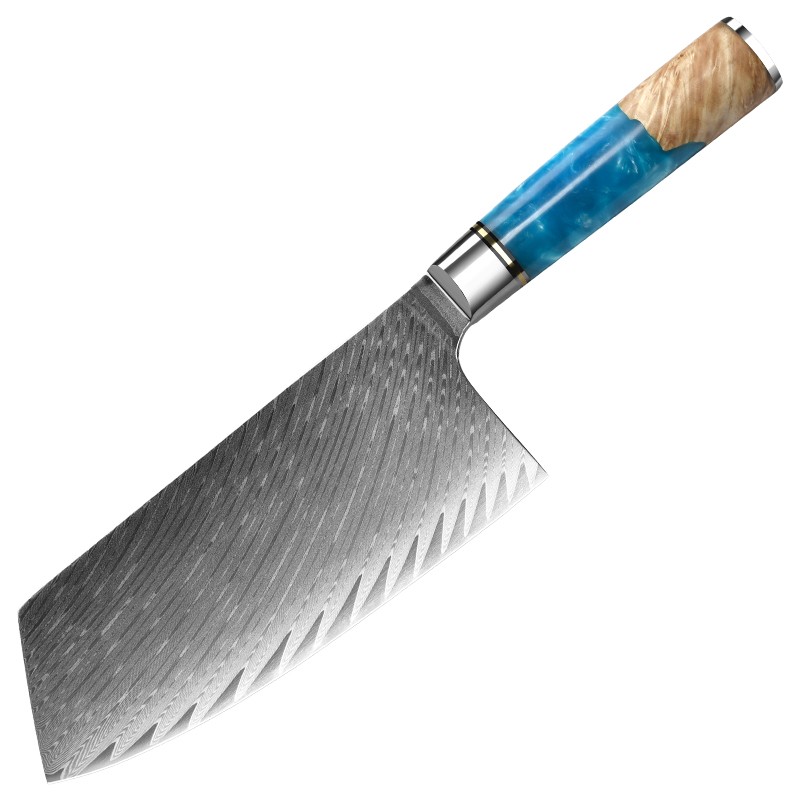
2. Verifique la clase de acero, no el nombre de mercado Un conjunto "Damascus" puede ser una linterna de núcleo de 67 capas 9Cr18MoV o una linterna de núcleo de 4Cr13 con un patrón de grano láser. Estos son productos diferentes a precios diferentes. Solicite el certificado de molino o informe de ensayo del producto y coincida la clase con cada artículo de línea: 3Cr13, 4Cr13, 9Cr18MoV, 430 bolster.
3. Prueba el borde, no el polido Cortar 20 hojas de papel de copia y un cartón ondulado con tres cuchillos sacados de un cartón aleatorio. Busque bordes rodados, chips y burrs. Un borde que muere después de diez cortes es un fallo de tratamiento térmico, y será en cada unidad de la carrera.
4. Execute una uña a lo largo de la articulación de la mano Cualquier brecha, línea de cola o rótulo orgulloso atrapa el agua y falla en la lavadora del cliente. En las mangas de resina y madera compuesta, compruebe las grietas, el deslizamiento de color entre las piezas y el alineamiento del reforzador.
5 Confirmar los marcadores Logotipo, código de barras, país de origen, número de artículo, reclamaciones de venta al por menor. Un código de barras equivocado es una remodelación completa, no una corrección del adhesivo.
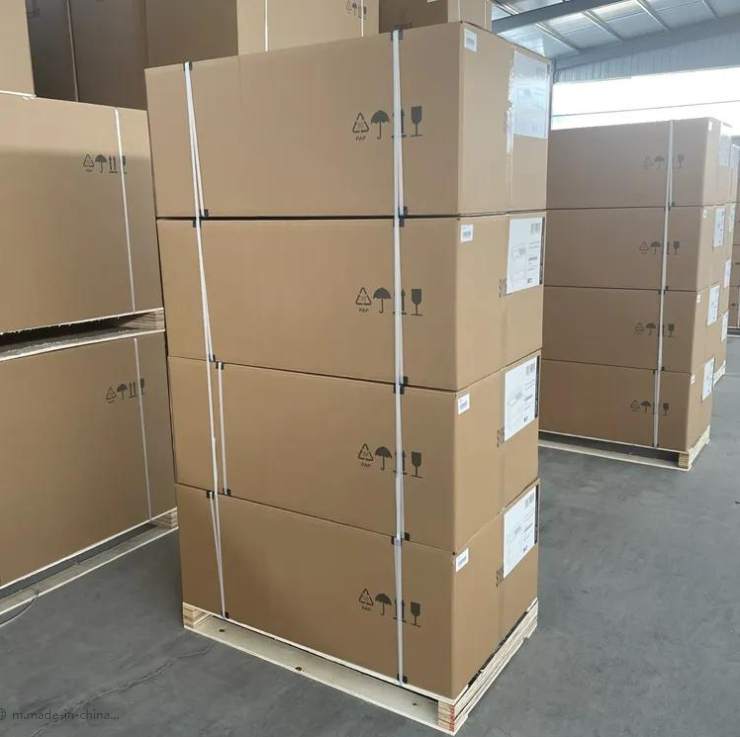
Drop-test la caja de venta al por menor a partir de 80 cm** Luego, compruebe los guardias de la lápida, la barrera de humedad y la compresión del cartón. Pregunta cómo se sientan las cuchillas en el cartón, para que una línea de 50.000 piezas / día no empareje las puntas de la lápida entre sí.
7. muestreo con un plan AQL, no con una mirada Sacar cartones desde el inicio, medio y final de la carrera. Clasificar defectos por escrito: crítico (acero equivocado, etiquetado incorrecto), mayor (distancia de mano, chip de borde), menor (embalaje scuff). Zenttop ha ejecutado 6 pasos de QC durante 18 años de exportación de Yangjiang, y mantiene una tasa de defectos por debajo del 0,3% - pida a cualquier fábrica los registros que demuestren su número.
8. Recoger documentos antes de la llegada del camión Informes de pruebas de productos, auditoría BSCI, certificado ISO 9001, lista de embalaje y un informe de inspección final firmado por ambas partes.
Reserva la inspección en la semana correcta Para un cuchillo de cocinero de Damasco de 7 pulgadas de 300 piezas en 15-30 días, inspeccione en la última semana de producción, antes de que se cierre el embalaje. Para un cuchillo de cocinero de acero inoxidable de 8 pulgadas de 1000 piezas en 20-35 días, la misma lógica: la inspección durante la producción permite rehacer la línea; la inspección después del embalaje sólo le permite discutir.
Envía a tu fábrica un documento antes de emitir el PO: el grado de acero por artículo de línea y el nivel de AQL que inspeccionarás.