Inspectez à l'usine, pas au port. Une fois que le conteneur est chargé, votre seul levier est une réclamation.
1.Gardez l'échantillon de pré-production Approuvez un échantillon signé et daté avant le début de la production de masse.Photographiez-le, scellez-le et attachez-le au PO.Tous les litiges ultérieurs sont réglés contre cet échantillon, pas contre la mémoire.Cherchez l'usine pour confirmer par écrit que l'inspection finale avant l'expédition est mesurée contre lui.
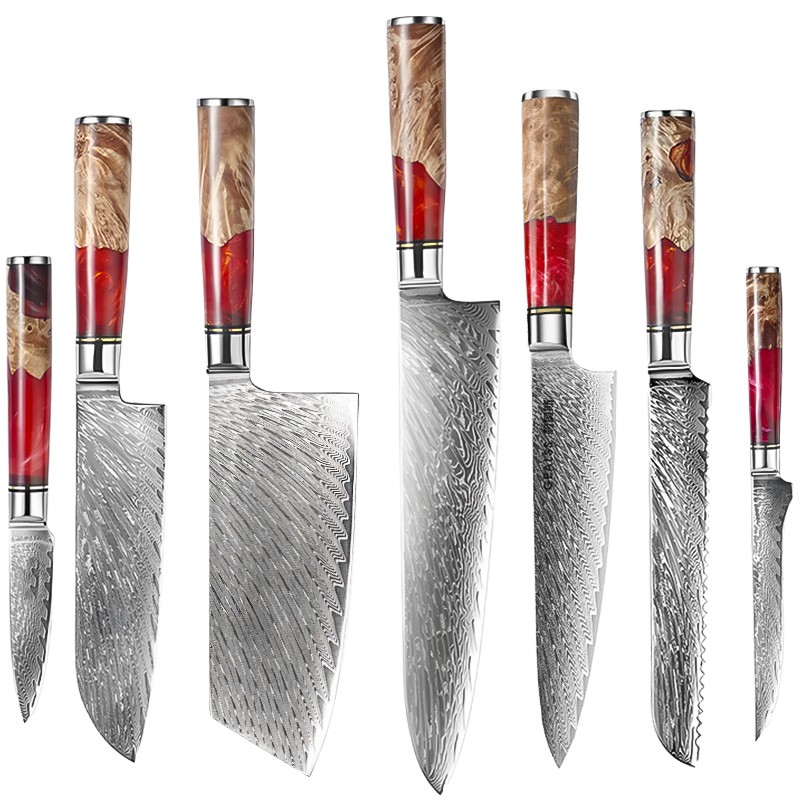
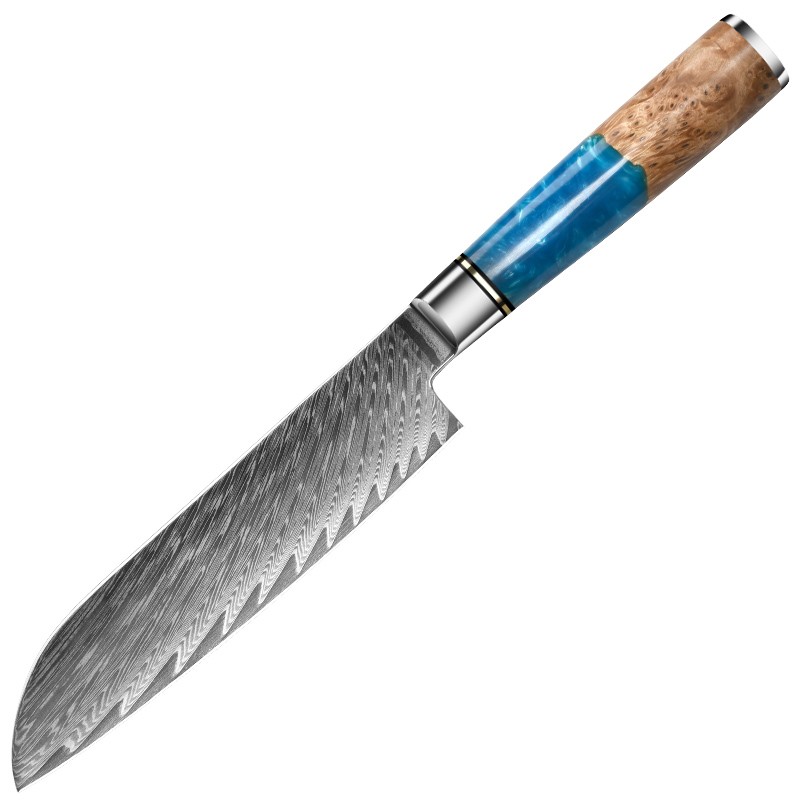
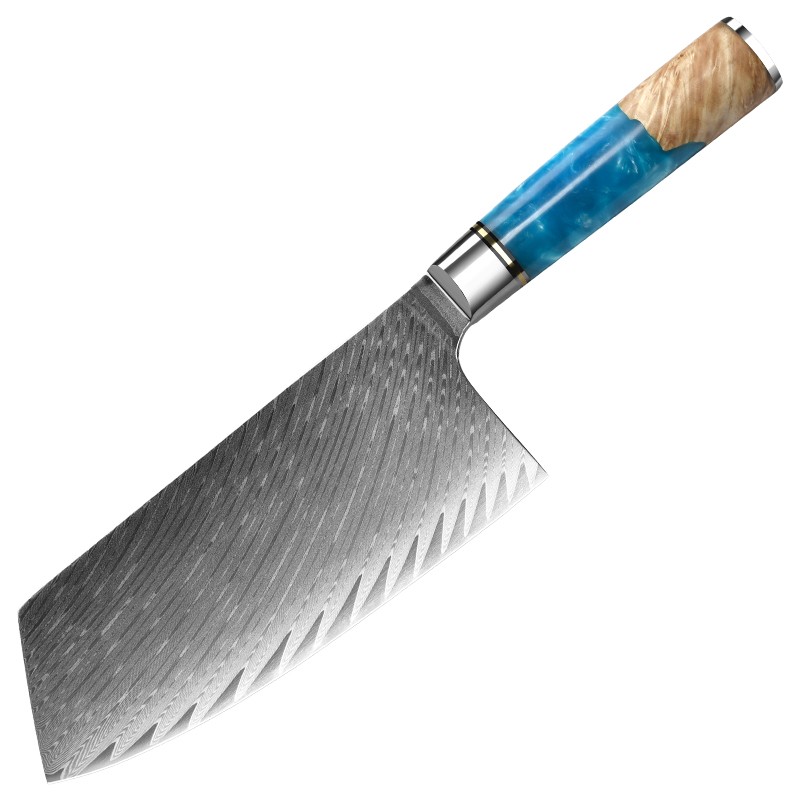
2. Vérifiez la qualité de l'acier, pas le nom de marché Un ensemble "Damascus" peut être une lame de noyau 9Cr18MoV de 67 couches ou une lame 4Cr13 avec un motif grainé au laser. Ce sont des produits différents à des prix différents. Demander le certificat de moulin ou le rapport de test du produit et correspondre à la qualité à chaque article de ligne: 3Cr13, 4Cr13, 9Cr18MoV, 430 booster.
3. Testez le bord, pas le polaire Couper 20 feuilles de papier et un carton ondulé avec trois couteaux tirés d'un carton aléatoire. Cherchez des bords roulés, des chips et des burrs. Un bord qui meurt après dix coupes est une erreur de traitement thermique, et il sera dans chaque unité de la course.
4. Mettez un ongle le long de l'articulation de la poignée Toute lacune, ligne de colle ou fierté de rivet pique l'eau et échoue dans le lave-vaisselle du client. Sur les poignées en résine et en bois composite, vérifiez les fissures, la dérive de la couleur entre les morceaux et l'alignement du support.
5. Confirmez les marquages Logo, code à barres, pays d'origine, numéro d'article, revendications de détail. Un code à barres incorrect est une refonte complète, pas une fixation d'étiquette.
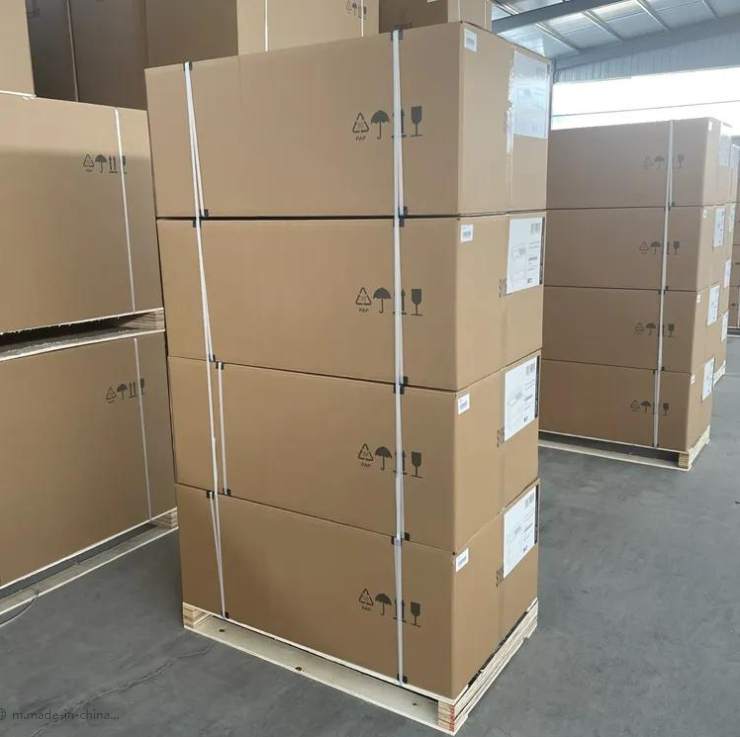
6. Drop-test la boîte de vente au détail à partir de 80 cm Ensuite, vérifiez les gardiens de la lame, la barrière d’humidité et la compression du carton. Demandez comment les couteaux sont assis dans le carton, de sorte qu’une ligne de 50 000 pièces / jour ne s’accumule pas les pointes de la lame les unes contre les autres.
7. échantillon avec un plan AQL, pas avec un look Retirez les cartons du début, du milieu et de la fin de la course. Classez les défauts par écrit: critique (acier incorrect, marquage incorrect), majeur (défaut de manutention, puce de bord), mineur (emballage scuff). Zenttop a exécuté 6 étapes de QC pendant 18 ans d'exportation de Yangjiang, et détient un taux de défaut inférieur à 0,3% - demandez à toute usine pour les enregistrements qui prouvent leur nombre.
Rassemblez les documents avant l'arrivée du camion** Rapports d'essai de produit, audit BSCI, certificat ISO 9001, liste d'emballage et rapport d'inspection final signé par les deux parties.
Réservez l'inspection dans la bonne semaine Pour un couteau de cuisine de 300 pièces de 7 pouces à Damas à 15-30 jours, inspectez-le dans la dernière semaine de production, avant que l'emballage ne ferme. Pour un couteau de cuisine de 8 pièces en acier inoxydable de 1000 pièces à 20-35 jours, la même logique: l'inspection pendant la production permet de remodeler la ligne; l'inspection après l'emballage ne vous permet que de discuter.
Envoyez à votre usine un document avant de délivrer le PO: le grade d'acier par article de ligne et le niveau AQL que vous allez inspecter.